ఇన్లైన్ తనిఖీ తరచుగా లోపాలను వేగంగా పట్టుకోవడానికి ఒక మార్గంగా విక్రయించబడుతుంది. నిజమైన ఖచ్చితమైన ఇనుము కాస్టింగ్ లైన్లో, నిర్ణయాలు తీసుకున్నప్పుడు దాని పెద్ద విలువ మారుతుంది. గ్రే ఐరన్ మరియు డక్టైల్ ఐరన్ కాస్టింగ్లను ఎక్కువగా కన్ను, ట్యాప్ మరియు కాలిపర్ ద్వారా తనిఖీ చేసిన రోజుల నుండి నేను నింగ్బో సుప్రీం మెషినరీ కో., లిమిటెడ్లో ఐరన్ కాస్టింగ్ ప్రొడక్షన్తో పనిచేశాను. ఆటోమేటెడ్ లైన్లు మరియు ఇన్లైన్ తనిఖీకి మారడం వలన అనుభవం యొక్క అవసరాన్ని తొలగించలేదు. ఇది ఆ అనుభవాన్ని అప్స్ట్రీమ్లోకి తరలించింది-కరగడం, పోయడం, చల్లబరచడం మరియు మ్యాచింగ్లోకి కూడా. ఈ కథనం ఇన్లైన్ ఇన్స్పెక్షన్ వాస్తవానికి ఖచ్చితమైన ఐరన్ కాస్టింగ్ నాణ్యత నియంత్రణను ఎలా మారుస్తుంది, ఏ సాంకేతికతలు చెల్లించబడతాయి మరియు అవి ఇంకా ఎక్కడ తగ్గుతాయి.
ఇన్లైన్ ఇన్స్పెక్షన్ కేవలం ఎక్స్-రే కాదు: ఐరన్ కాస్టింగ్ లైన్లపై మనం నిజంగా ఉపయోగించేది
ఖచ్చితత్వంతో కూడిన ఐరన్ కాస్టింగ్ కోసం మేము ఇన్లైన్ తనిఖీని ఉపయోగిస్తామని కస్టమర్లు విన్నప్పుడు, మేము ప్రతి భాగాన్ని ఎక్స్-రే గురించి మాట్లాడుతున్నామని చాలామంది అనుకుంటారు. అది వాస్తవికమైనది కాదు. X-రే ఉపయోగకరంగా ఉంటుంది, కానీ ఇది నెమ్మదిగా, ఖరీదైనది మరియు తరచుగా బూడిదరంగు ఐరన్ పంప్ హౌసింగ్ లేదా డక్టైల్ ఐరన్ వాల్వ్ బాడీకి ఓవర్ కిల్ అవుతుంది. ఉత్పత్తి శ్రేణిలో వాస్తవానికి పని చేసేది లేయర్డ్ విధానం: ఫర్నేస్ వద్ద థర్మల్ విశ్లేషణ, పోయడం స్టేషన్లో ఇన్ఫ్రారెడ్ పర్యవేక్షణ, శుభ్రపరిచిన తర్వాత మెషిన్ విజన్ మరియు క్లిష్టమైన బ్యాచ్ల కోసం లక్షిత ఎక్స్-రే లేదా అల్ట్రాసోనిక్ పరీక్ష.
నింగ్బో సుప్రీం మెషినరీ కో., లిమిటెడ్లో, మేము ఉత్పత్తి చేస్తున్నాము ఇనుము casgrayntig,సాగే ఇనుము కాస్టింగ్, మరియుఖచ్చితమైన పెట్టుబడి కాస్టింగ్25 సంవత్సరాలకు పైగా. కంపెనీ 1990లో ఐరన్ కాస్టింగ్లు మరియు స్టెయిన్లెస్ స్టీల్ కాస్టింగ్లతో ప్రారంభమైంది, ఆపై 2000 తర్వాత స్టీల్ కాస్టింగ్ లైన్ను జోడించింది. ఆ సమయంలో, మా ప్రొడక్షన్ లైన్లు మాన్యువల్ వర్కింగ్ నుండి ఆటోమేటిక్ మెషినరీకి మారాయి. పునరావృతమయ్యే ఒక పాఠం సులభం:ఇన్లైన్ తనిఖీ ప్రక్రియ నిర్ణయంతో ముడిపడి ఉన్నప్పుడు మాత్రమే పని చేస్తుంది.డేటా తదుపరి వేడిని, తదుపరి అచ్చును లేదా తదుపరి మ్యాచింగ్ సెటప్ను మార్చకపోతే, అది కేవలం రికార్డ్ కీపింగ్ మాత్రమే.
ఖర్చు వాదన: ఎందుకు తిరస్కరించబడిన కాస్టింగ్ అనేది కనిపించే నష్టం మాత్రమే
తుది తనిఖీలో ఖచ్చితమైన ఇనుము కాస్టింగ్ తిరస్కరించబడినప్పుడు, కనిపించే నష్టం కాస్టింగ్లోనే ఉంటుంది. అదృశ్య నష్టం సాధారణంగా పెద్దది. మీరు ఇప్పటికే మెల్టింగ్ ఎనర్జీ, మోల్డింగ్ ఇసుక, లేబర్, మ్యాచింగ్ అలవెన్స్ మరియు కొన్నిసార్లు కస్టమర్ డెలివరీ స్లాట్ని వినియోగించారు. ASTM A536 65-45-12కి తయారు చేయబడిన డక్టైల్ ఐరన్ హైడ్రాలిక్ మానిఫోల్డ్ కోసం, మ్యాచింగ్ చేసిన తర్వాత కనుగొనబడిన సంకోచం లోపం అనేది క్లిష్టమైన ముఖాల నుండి ఇప్పటికే 2-3 మిమీ మెటీరియల్ని తీసివేసిన స్క్రాప్ చేసిన భాగాన్ని సూచిస్తుంది. అది కేవలం కాస్టింగ్ నష్టమే కాదు. ఇది యంత్ర సామర్థ్యం నష్టం.
అందుకే నేను ఇన్లైన్ తనిఖీని ఎంత త్వరగా జోక్యం చేసుకోగలదో అంచనా వేయడానికి ఇష్టపడతాను. పోయడానికి ముందు తక్కువ అవశేష మెగ్నీషియం ట్రెండ్ను ఫ్లాగ్ చేసే థర్మల్ అనాలిసిస్ రీడింగ్ మొత్తం గరిటెని ఆదా చేస్తుంది. 1380°C కంటే తక్కువ ఉష్ణోగ్రతను పట్టుకునే ఇన్ఫ్రారెడ్ కెమెరా సన్నని గోడ బూడిద ఐరన్ కాస్టింగ్లలో కోల్డ్ షట్లను నిరోధించగలదు. షాట్ బ్లాస్టింగ్ తర్వాత మెషిన్ విజన్ స్టేషన్ భాగం మ్యాచింగ్ సెంటర్కు చేరుకునేలోపు ఉపరితల పగుళ్లను పట్టుకోగలదు. వీటిలో ఏదీ తుది తనిఖీని భర్తీ చేయదు. అవి తుది తనిఖీకి చేరుకునే లోపాల సంఖ్యను తగ్గిస్తాయి.
గ్రే ఐరన్, డక్టైల్ ఐరన్ మరియు ఇన్వెస్ట్మెంట్ కాస్టింగ్కు సరిపోలే తనిఖీ సాంకేతికత
ప్రతి ఇన్లైన్ తనిఖీ సాంకేతికత ప్రతి ఐరన్ కాస్టింగ్ ప్రక్రియకు సరిపోదు. పంక్తిని కాన్ఫిగర్ చేసేటప్పుడు నేను ఉపయోగించే ప్రాక్టికల్ పోలిక క్రింది పట్టిక. ఇది సైద్ధాంతిక ర్యాంకింగ్ కాదు. ఇది మేము నిజమైన ఉత్పత్తి అంతస్తులలో పనిని చూసిన వాటిని ప్రతిబింబిస్తుంది.
| సాంకేతికత | బెస్ట్ ఫిట్ | సాధారణ గుర్తింపు వేగం | ప్రధాన లోపాలు పట్టుబడ్డాయి | ఐరన్ కాస్టింగ్ పై పరిమితి |
|---|---|---|---|---|
| థర్మల్ విశ్లేషణ | మెల్టింగ్ మరియు నాడ్యులరైజేషన్ నియంత్రణ | ప్రతి వేడికి 30-90 సెకన్లు | కార్బన్ సమానమైన డ్రిఫ్ట్, నాడ్యులారిటీ ఫేడ్, చలి ధోరణి | పరోక్ష కొలత; మెటలోగ్రఫీతో క్రమాంకనం అవసరం |
| ఇన్ఫ్రారెడ్ థర్మల్ ఇమేజింగ్ | పోయడం ఉష్ణోగ్రత మరియు అచ్చు నింపడం | పోయేటప్పుడు నిజ సమయం | కోల్డ్ షట్లు, మిస్రన్లు, పోయడం ఉష్ణోగ్రత విచలనం | లైన్-ఆఫ్-సైట్ మాత్రమే; పొగ మరియు గరిటె స్థానాలు జోక్యం చేసుకోవచ్చు |
| యంత్ర దృష్టి | శుభ్రపరిచిన తర్వాత ఉపరితల తనిఖీ | ప్రతి భాగానికి 1-5 సెకన్లు | పగుళ్లు, బర్ర్స్, కోల్డ్ షట్లు, తప్పిపోయిన మెటీరియల్, ఇసుక చేరిక | అంతర్గత లోపాలను చూడలేరు; లైటింగ్ మరియు పార్ట్ ఓరియంటేషన్ విషయం |
| రియల్ టైమ్ ఎక్స్-రే | భద్రత-క్లిష్టమైన డక్టైల్ ఇనుము మరియు ఉక్కు కాస్టింగ్లు | ప్రతి భాగానికి 10-60 సెకన్లు | సంకోచం సచ్ఛిద్రత, అంతర్గత పగుళ్లు, చేరికలు | అధిక ధర; నెమ్మదిగా లైన్ వేగం; రేడియేషన్ భద్రతా అవసరాలు |
| అల్ట్రాసోనిక్ పరీక్ష | భారీ-విభాగం సాగే ఇనుము మరియు ఉక్కు కాస్టింగ్లు | ప్రతి పాయింట్కి 2-10 సెకన్లు | అంతర్గత శూన్యాలు, పగుళ్లు, మందపాటి విభాగాలలో నాడ్యులారిటీ వైవిధ్యం | కలపడం అవసరం; సంక్లిష్ట జ్యామితి కష్టం |
హైడ్రాలిక్ వాల్వ్ బాడీలు మరియు మెషిన్ టూల్ కాంపోనెంట్లు వంటి బూడిద ఐరన్ కాస్టింగ్ల కోసం, మెషిన్ విజన్ మరియు ఇన్ఫ్రారెడ్ పోరింగ్ మానిటరింగ్ సాధారణంగా ఉత్తమ రాబడిని అందిస్తాయి. గ్రే ఐరన్ యొక్క ఫ్లేక్ గ్రాఫైట్ దీనికి మంచి డంపింగ్ మరియు థర్మల్ కండక్టివిటీని ఇస్తుంది, అయితే దీని అర్థం స్వయంచాలక దృశ్య తనిఖీని సమర్థించేంత సాధారణ ఉపరితల లోపాలు. డక్టైల్ ఐరన్ కాస్టింగ్ల కోసం, థర్మల్ అనాలిసిస్ మరియు టార్గెటెడ్ ఎక్స్-రే మ్యాటర్ ఎక్కువ ఎందుకంటే నోడ్యులారిటీ మరియు అంతర్గత సౌండ్నెస్ నేరుగా పొడుగు మరియు అలసట జీవితాన్ని ప్రభావితం చేస్తాయి. ఖచ్చితమైన పెట్టుబడి కాస్టింగ్ కోసం, ప్రాధాన్యత మైనపు నమూనా కొలతలు మరియు షెల్ సమగ్రతకు మారుతుంది, ఇక్కడ లేజర్ స్కానింగ్ మరియు ప్రాసెస్ డేటా లాగింగ్ తరచుగా ఇన్లైన్ రేడియోగ్రఫీ కంటే ముఖ్యమైనవి.
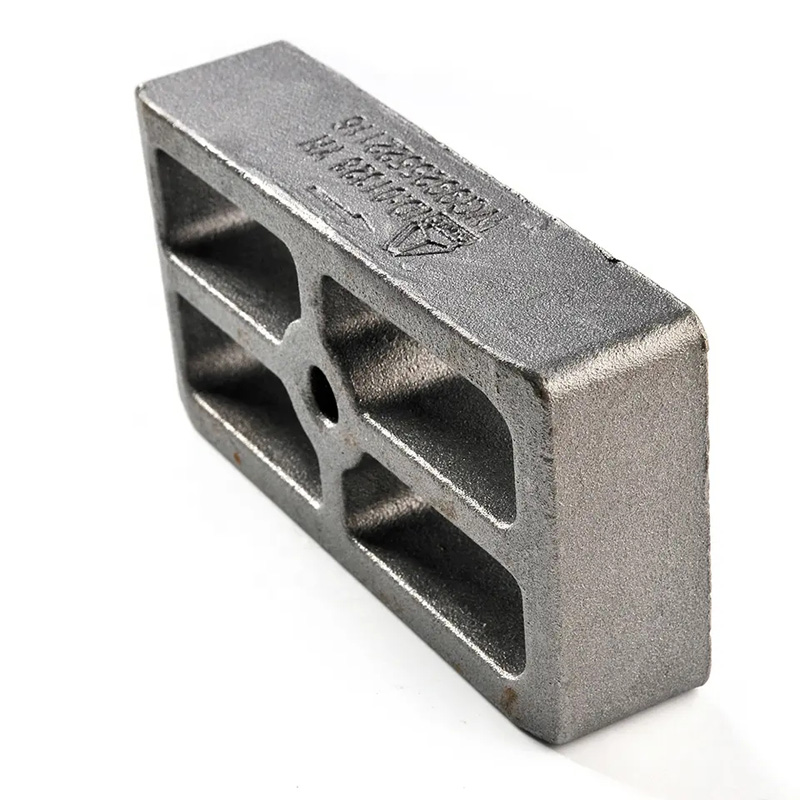
మ్యాచింగ్ మరియు అసెంబ్లీకి ఇన్లైన్ తనిఖీ ఎలా కనెక్ట్ అవుతుంది
నింగ్బో సుప్రీమ్ మెషినరీ కో., లిమిటెడ్లో ఐరన్ కాస్టింగ్లను ఉత్పత్తి చేసిన సంవత్సరాల నుండి నేను నేర్చుకున్న ఒక విషయం ఏమిటంటే నాణ్యత నియంత్రణ ఫౌండరీ తలుపు వద్ద ఆగదు. కాస్టింగ్ యొక్క కాఠిన్యం లేదా మైక్రోస్ట్రక్చర్ మారితే డైమెన్షనల్ ఇన్స్పెక్షన్లో ఉత్తీర్ణత సాధించే ఖచ్చితమైన ఐరన్ కాస్టింగ్ ఇప్పటికీ మ్యాచింగ్ సెంటర్లో విఫలమవుతుంది. చలితో కూడిన బూడిద ఇనుము, ఉదాహరణకు, సహనంలో కొలవగలదు కానీ కార్బైడ్ సాధనాన్ని నాశనం చేస్తుంది. తక్కువ నాడ్యులారిటీ ఉన్న డక్టైల్ ఇనుము సులభంగా యంత్రం చేయగలదు కానీ ఒత్తిడి పరీక్షలో విఫలమవుతుంది.
ఇక్కడే ఇన్లైన్ తనిఖీ డేటా ఫౌండ్రీకి మించి విలువైనదిగా మారుతుంది. మేము థర్మల్ విశ్లేషణ ఫలితాలు, పోయడం ఉష్ణోగ్రతలు మరియు శీతలీకరణ డేటాను బ్యాచ్ వారీగా రికార్డ్ చేసినప్పుడు, మేము వాటిని మ్యాచింగ్ పనితీరుతో పరస్పరం అనుసంధానించవచ్చు. గ్రే ఐరన్ కాస్టింగ్ల నిర్దిష్ట బ్యాచ్లో కబుర్లు లేదా అధిక టూల్ వేర్లను కస్టమర్ నివేదించినట్లయితే, మేము కార్బన్ సమానమైన మరియు శీతలీకరణ రేటును తిరిగి కనుగొనవచ్చు. డక్టైల్ ఐరన్ కాస్టింగ్ మ్యాచింగ్ తర్వాత లీక్ పరీక్షలో విఫలమైతే, మేము మెగ్నీషియం అవశేషాలు మరియు నాడ్యులారిటీ ట్రెండ్ని సమీక్షించవచ్చు. ఆ ట్రేస్బిలిటీ ఆకర్షణీయమైనది కాదు, కానీ అది నాణ్యత నియంత్రణను ప్రక్రియ నియంత్రణగా మారుస్తుంది.
మా నుండి ఐరన్ కాస్టింగ్లు మరియు పూర్తయిన మెషిన్డ్ పార్ట్లు రెండింటినీ స్వీకరించే కస్టమర్ల కోసం, ఈ లింకేజ్ బ్లేమ్ గేమ్ను తగ్గిస్తుంది. లోపం కాస్టింగ్ లేదా మ్యాచింగ్ నుండి వచ్చిందా అని వాదించడానికి బదులుగా, మేము డేటాను కలిసి చూడవచ్చు.
డక్టైల్ ఐరన్ హైడ్రాలిక్ మానిఫోల్డ్స్ కోసం ఒక ప్రాక్టికల్ కాన్ఫిగరేషన్ ఉదాహరణ
నేను ఒక నిర్దిష్ట ఉదాహరణ ఇస్తాను. మనం 8-12 మిమీ గోడ మందం, మెటీరియల్ ASTM A536 65-45-12, మరియు క్లిష్టమైన ముఖాలపై 2.5 మిమీ మ్యాచింగ్ అలవెన్స్తో డక్టైల్ ఐరన్ హైడ్రాలిక్ మానిఫోల్డ్ని నడుపుతున్నామని అనుకుందాం. కస్టమర్కు మ్యాచింగ్ తర్వాత ఒత్తిడి బిగుతు పరీక్ష మరియు కనీసం 85% నాడ్యులారిటీ అవసరం.
ద్రవీభవన వైపు, మేము కెమిస్ట్రీ కోసం ఆప్టికల్ ఎమిషన్ స్పెక్ట్రోమెట్రీని మరియు కార్బన్ సమానమైన మరియు నాడ్యులారిటీ ట్రెండ్ కోసం థర్మల్ విశ్లేషణను ఉపయోగిస్తాము. లక్ష్య విండో C 3.5–3.7%, Si 2.2–2.5%, Mg 0.04–0.06%. పోయడం వైపు, ఇన్ఫ్రారెడ్ థర్మల్ ఇమేజింగ్ పోయడం ఉష్ణోగ్రతను పర్యవేక్షిస్తుంది, దానిని 1390°C మరియు 1420°C మధ్య ఉంచుతుంది. శుభ్రపరిచిన తర్వాత, మెషిన్ విజన్ ఉపరితల పగుళ్లు మరియు కోల్డ్ షట్ల కోసం తనిఖీ చేస్తుంది. క్లిష్టమైన బ్యాచ్ల కోసం, రియల్ టైమ్ ఎక్స్-రే లేదా అల్ట్రాసోనిక్ టెస్టింగ్ పోర్ట్ బాస్ల చుట్టూ ఉన్న మందపాటి విభాగంలో అంతర్గత సంకోచాన్ని తనిఖీ చేస్తుంది.
ఈ కాన్ఫిగరేషన్ X-రేతో ప్రతి భాగాన్ని తనిఖీ చేయదు. ఇది సరైన దశలో సరైన సాంకేతికతను ఉపయోగిస్తుంది. ఫలితంగా మ్యాచింగ్లో తక్కువ ఆశ్చర్యాలు మరియు మరింత స్థిరమైన ఒత్తిడి పరీక్ష ఉత్తీర్ణత రేటు. నా అనుభవంలో, మార్కెట్లో అత్యంత ఖరీదైన తనిఖీ యంత్రాన్ని కొనుగోలు చేయడం కంటే ఆ కలయిక చాలా ముఖ్యమైనది.
ఇన్లైన్ తనిఖీ వ్యవస్థను కొనుగోలు చేయడానికి ముందు నేను ఏమి తనిఖీ చేస్తాను
మీరు ఖచ్చితమైన ఐరన్ కాస్టింగ్ కోసం ఇన్లైన్ తనిఖీని మూల్యాంకనం చేస్తుంటే, పరికరాల బ్రోచర్లను చూసే ముందు నేను నాలుగు ప్రశ్నలు అడుగుతాను. మొదట, మీరు ఏ లోపాన్ని నివారించడానికి ప్రయత్నిస్తున్నారు మరియు ఏ ప్రక్రియ దశలో అది ఉద్భవించింది? రెండవది, మీరు డేటాతో ఏమి చేస్తారు-ఇది సెట్పాయింట్ను మారుస్తుందా, పోయడాన్ని ఆపిస్తుందా లేదా మ్యాచింగ్ ఆఫ్సెట్ను సర్దుబాటు చేస్తుందా? మూడవది, తనిఖీ వ్యవస్థ ఖర్చుతో పోల్చితే తప్పిన లోపం యొక్క ధర ఎంత? నాల్గవది, ఇన్స్టాలేషన్ తర్వాత సిస్టమ్ను ఎవరు నిర్వహిస్తారు మరియు క్రమాంకనం చేస్తారు?
నింగ్బో సుప్రీం మెషినరీ కో., లిమిటెడ్లో, మా ఉత్పత్తి మాన్యువల్ వర్కింగ్ నుండి ఆటోమేటిక్ మెషినరీకి అభివృద్ధి చెందింది ఎందుకంటే ఆటోమేషన్ మాన్యువల్ వర్క్ చేయలేని స్థిరత్వ సమస్యలను పరిష్కరిస్తుంది. కానీ ప్రాసెస్ ఫీడ్బ్యాక్ లేకుండా ఆటోమేషన్ కేవలం వేగవంతమైన వైవిధ్యం. ఇన్లైన్ తనిఖీ అనేది ఫీడ్బ్యాక్ లూప్, ఇది ఖచ్చితమైన ఇనుము కాస్టింగ్ నాణ్యత నియంత్రణకు ఆటోమేషన్ను ఉపయోగకరంగా చేస్తుంది.
తరచుగా అడిగే ప్రశ్నలు
ఐరన్ కాస్టింగ్ల కోసం తుది తనిఖీని ఇన్లైన్ తనిఖీ భర్తీ చేస్తుందా?
సంఖ్య. ఇన్లైన్ తనిఖీ అనేది తుది తనిఖీకి చేరుకునే లోపాల సంఖ్యను తగ్గిస్తుంది, అయితే బ్యాచ్ నమూనా మరియు కస్టమర్-నిర్దిష్ట అంగీకార ప్రమాణాల కోసం తుది తనిఖీ ఇప్పటికీ అవసరం. భద్రత-క్లిష్టమైన డక్టైల్ ఐరన్ కాస్టింగ్ల కోసం, తుది డైమెన్షనల్ మరియు ప్రెజర్ టెస్టింగ్ తప్పనిసరి.
గ్రే ఐరన్ కాస్టింగ్ కోసం ఏ ఇన్లైన్ ఇన్స్పెక్షన్ టెక్నాలజీ అత్యంత తక్కువ ఖర్చుతో కూడుకున్నది?
చాలా గ్రే ఐరన్ కాస్టింగ్ లైన్ల కోసం, శుభ్రపరిచిన తర్వాత మెషిన్ విజన్ మరియు ఇన్ఫ్రారెడ్ పోయరింగ్ టెంపరేచర్ మానిటరింగ్ వేగవంతమైన చెల్లింపును అందిస్తాయి. వారు లైన్ను గణనీయంగా మందగించకుండా ఉపరితల లోపాలు మరియు కోల్డ్ షట్లను పట్టుకుంటారు. థర్మల్ విశ్లేషణ కూడా ముఖ్యమైనది, అయితే ఇది భాగ తనిఖీ సాధనం కంటే ద్రవీభవన నియంత్రణ సాధనం.
పోయడానికి ముందు డక్టైల్ ఐరన్లో నాడ్యులారిటీ సమస్యలను ఇన్లైన్ తనిఖీ గుర్తించగలదా?
ఇది ట్రెండ్ను సూచించగలదు, కానీ ఇది నిజ సమయంలో తుది నాడ్యులారిటీ సంఖ్యను ఇవ్వదు. వేగవంతమైన మెటాలోగ్రఫీతో కలిపి థర్మల్ విశ్లేషణ మెగ్నీషియం అవశేషాలు మరియు శీతలీకరణ వక్రరేఖ ఆశించిన విండోలో ఉన్నాయో లేదో చూపుతుంది. ట్రెండ్ విండో వెలుపల ఉంటే, ఫౌండ్రీ చికిత్స లేదా పోయడం క్రమాన్ని సర్దుబాటు చేయవచ్చు.
Ningbo సుప్రీం మెషినరీ Co., Ltd పెట్టుబడి కాస్టింగ్ కోసం ఇన్లైన్ తనిఖీకి ఎలా మద్దతు ఇస్తుంది?
ఖచ్చితమైన పెట్టుబడి కాస్టింగ్ కోసం, మేము మైనపు నమూనా డైమెన్షనల్ స్థిరత్వం, షెల్ మందం మరియు పోయడం ఉష్ణోగ్రత రికార్డులపై దృష్టి పెడతాము. ఈ కాస్టింగ్ల కోసం ఇన్లైన్ ఎక్స్-రే కంటే లేజర్ స్కానింగ్ మరియు ప్రాసెస్ డేటా లాగింగ్ చాలా ఉపయోగకరంగా ఉంటాయి. మేము మిశ్రమం, జ్యామితి మరియు కస్టమర్ అంగీకార ప్రమాణం ఆధారంగా తనిఖీ విధానాన్ని కాన్ఫిగర్ చేస్తాము.
ఇనుము కాస్టింగ్ తనిఖీ కోసం సాధారణంగా ఏ ప్రమాణాలు సూచించబడతాయి?
సాధారణ సూచనలలో గ్రే ఐరన్ కోసం ASTM A48, డక్టైల్ ఐరన్ కోసం ASTM A536, గోళాకార గ్రాఫైట్ కాస్ట్ ఐరన్ల కోసం ISO 1083, డైమెన్షనల్ టాలరెన్స్ల కోసం ISO 8062 మరియు రేడియోగ్రాఫిక్ పరీక్ష కోసం ASTM E446 లేదా E186 ఉన్నాయి. వర్తించే ప్రమాణం మెటీరియల్ మరియు అప్లికేషన్ మీద ఆధారపడి ఉంటుంది.
మీరు ఖచ్చితమైన ఇనుము కాస్టింగ్ ప్రాజెక్ట్ కోసం ఇన్లైన్ తనిఖీని మూల్యాంకనం చేస్తుంటే లేదా గ్రే ఐరన్, డక్టైల్ ఐరన్ లేదా ఇన్వెస్ట్మెంట్ కాస్టింగ్ నాణ్యత నియంత్రణ గురించి చర్చించాలనుకుంటే, మీరు సంప్రదించవచ్చునింగ్బో సుప్రీం మెషినరీ కో., లిమిటెడ్నేరుగా. మీ మెటీరియల్ గ్రేడ్, క్లిష్టమైన కొలతలు మరియు లోపాలను పంచుకోండి మరియు మీ ఉత్పత్తి శ్రేణి కోసం ఆచరణాత్మక తనిఖీ కాన్ఫిగరేషన్ను నిర్వచించడంలో మేము సహాయపడతాము.